 Globální
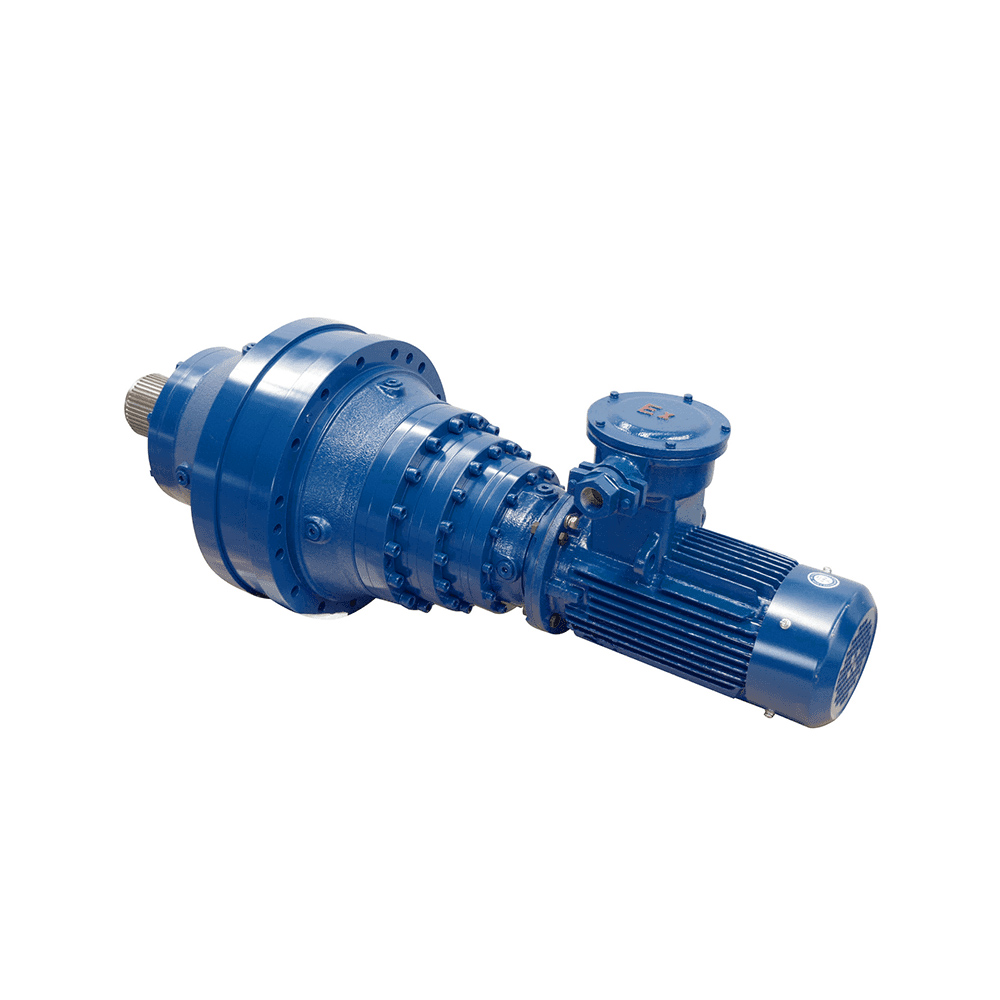
Sgr ' s n Řada koaxiální planetární ...
Viz podrobnosti
Indexovací stůl na balicí lince se během osmihodinové směny posune téměř o milimetr. Standardní planetová redukce splňuje svůj katalogový točivý moment, ale náhradní příruba je umístěna 15 mm od staré, takže montážní deska musí být znovu opracována. Když katalogová jednotka již nevyhovuje požadavkům na dynamické zatížení, rozhraní nebo vůli stroje, praktickou odpovědí je zakázková převodovka pro automatizační zařízení – převodovka navržená podle skutečného profilu pohybu místo naopak.
Zakázková převodovka pro automatizační zařízení je omezovač rychlosti navržený na základě specifického rozhraní motoru, montážní obálky, požadavku na krouticí moment a limitu vůle, které žádná standardní katalogová jednotka nemůže splnit.
Přizpůsobení se jen zřídka týká exotických materiálů nebo jednorázového obrábění. Jde o montáž převodovky na motor, rám a pracovní cyklus. Výrobci automatizace objednávají vlastní jednotky, když standardní řada nemůže kombinovat přírubový vzor, výstupní hřídel, převod a přesnost polohování v jednom produktu.
Specialisté na převodovky, jako je Shanghai SGR Heavy Industry Machinery Co., Ltd. (SGR), to považují za rutinní inženýrství, počínaje profilem zatížení namísto stránky katalogu. Před zmrazením specifikace si přečtěte, jak vybrat parametry planetové převodovky.
Pět parametrů definuje téměř každou specifikaci vlastní automatizační převodovky: jmenovitý výstupní moment, redukční poměr, vůle, vstupní otáčky a montážní rozhraní.
| Parametr | Typický rozsah automatizace | Dopad designu |
| Jmenovitý výstupní moment | 50-5 000 Nm | Velikost rámu, výběr ložiska a servisní faktor |
| Redukční poměr | 3:1 až 500:1 | Počet stupňů, účinnost a vstupní rychlost motoru |
| Zpětná reakce | 3-30 úhlových minut | Opakovatelnost polohování a tuhost systému |
| Vstupní rychlost | 500-6000 ot./min | Vyvíjení tepla a způsob mazání |
| Montážní rozhraní | Příruba, patka, dutý otvor | Integrace stroje a přístup k údržbě |
Točivý moment a poměr rozhodují o velikosti jednotky; vůle a rozhraní rozhodují o tom, zda stroj drží pozici a zda převodovka pasuje do rámu. Tepelné chování vyplývá ze vstupní rychlosti a pracovního cyklu. Dodavatel bez naměřených hodnot pro těchto pět parametrů by neměl být zařazen do užšího výběru.
Planetové převodovky poskytují nejvyšší hustotu točivého momentu a nejnižší dosažitelnou vůli v koaxiálním uspořádání; dvouplášťové šnekové převodovky poskytují vysoké jednostupňové převody, pravoúhlý výstup a silnou odolnost proti nárazům; kombinované redukce pokrývají případy, kdy ani jeden princip sám nezapadá do instalační obálky.
Planetární reduktory dominují automatizaci, protože obsahují točivý moment do kompaktního koaxiálního pouzdra s vůlí dostupnou od 10 arcmin až po rozsah přesnosti. The Planetový reduktor SGR s vysokým točivým momentem pokrývá pásmo 50-5 000 Nm se standardními a přesnými možnostmi vůle pro servoosy, indexovací stoly a otočné pohony.
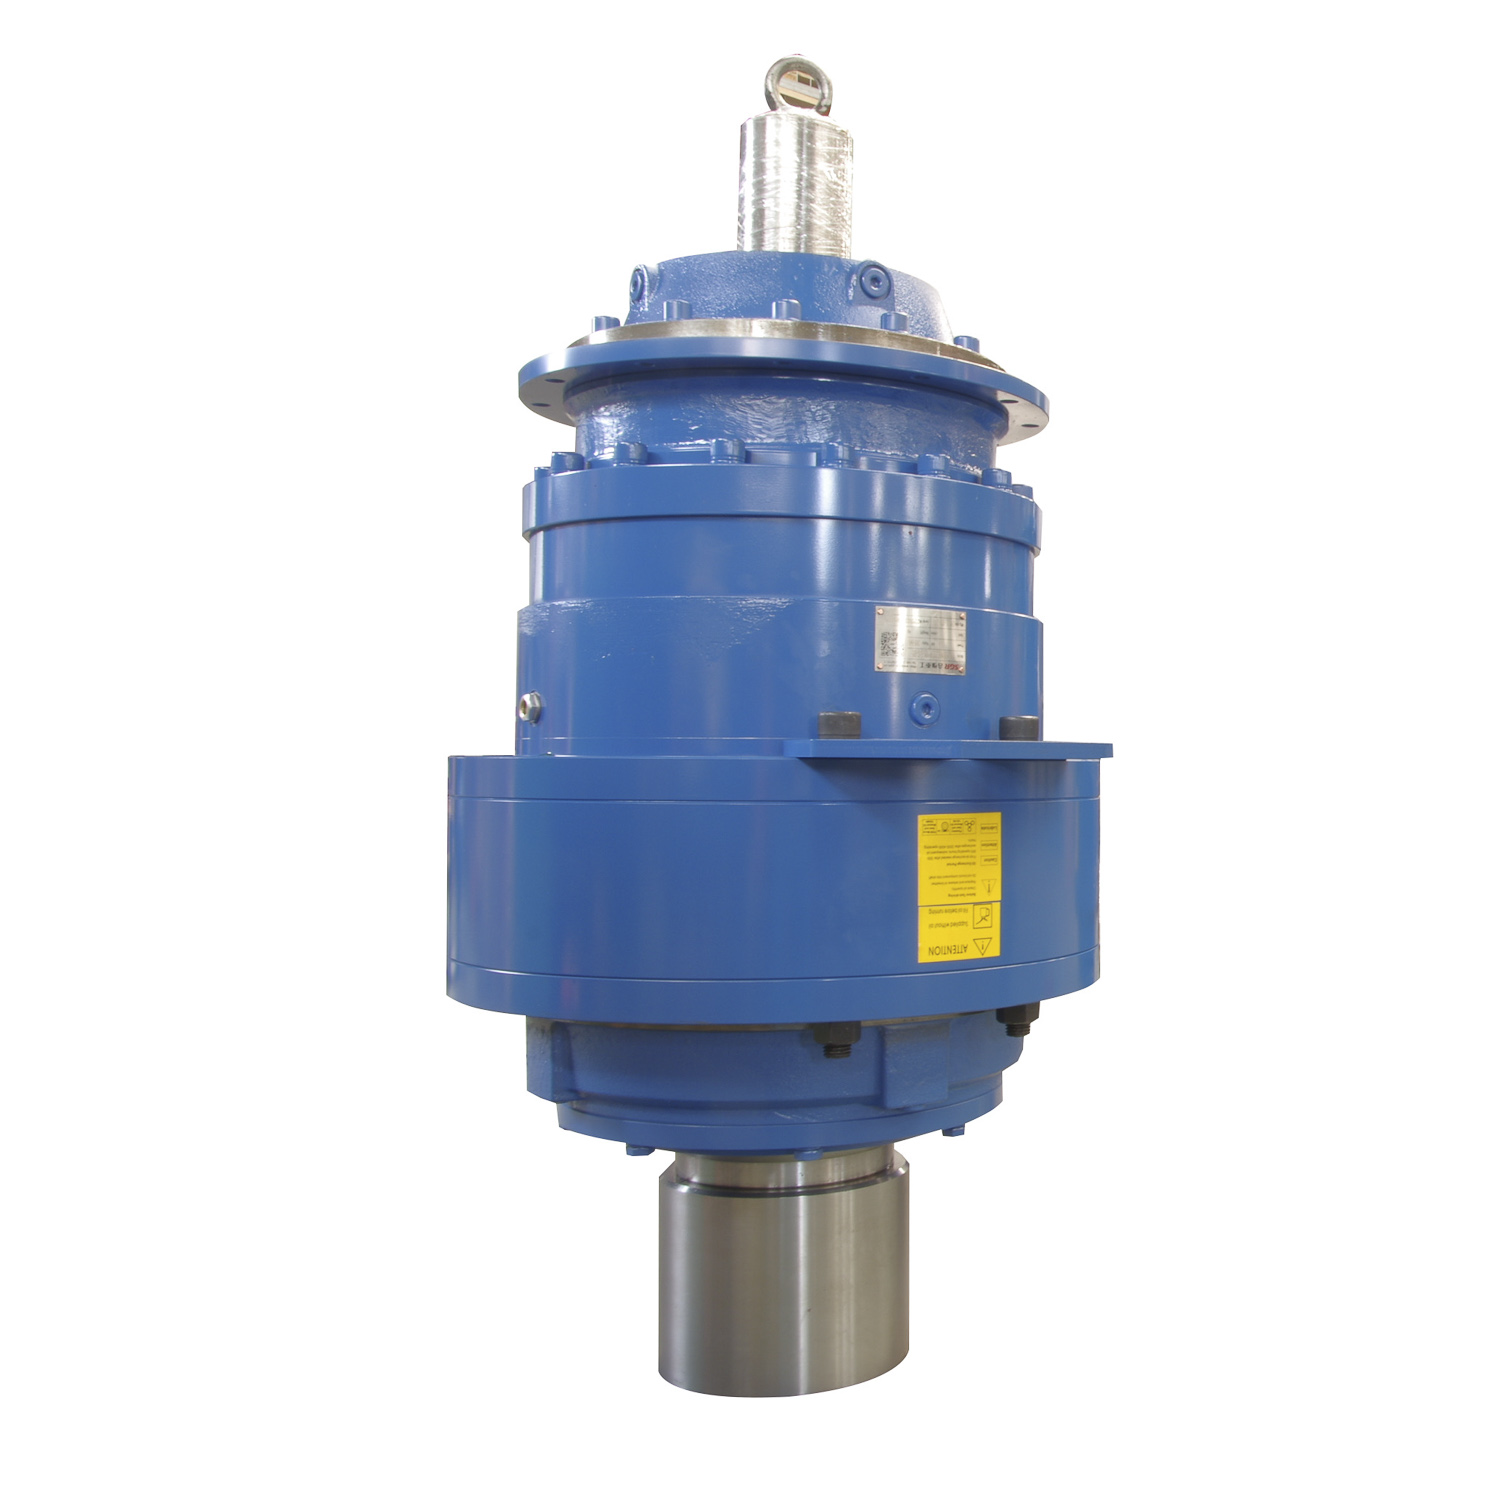 Vlastní planetový převodový reduktor s výrobcem vysokého točivého momentu, společnost Shanghai SGR Heavy Industry Machinery Co., Ltd je čínský planetový reduktor s vysokým točivým momentem, OEM / ODM planetární převodovka červená... Zobrazit produkt →
Pro změnu směru nebo velmi vysoký převod v jednom stupni absorbuje dvouplášťová šneková převodovka rázová zatížení, která by unavila planetový stupeň. The Reduktor otáček šnekové převodovky SGR s dvojitým obalem je referenčním bodem pro tuto architekturu v kompaktních pravoúhlých rozvrženích.
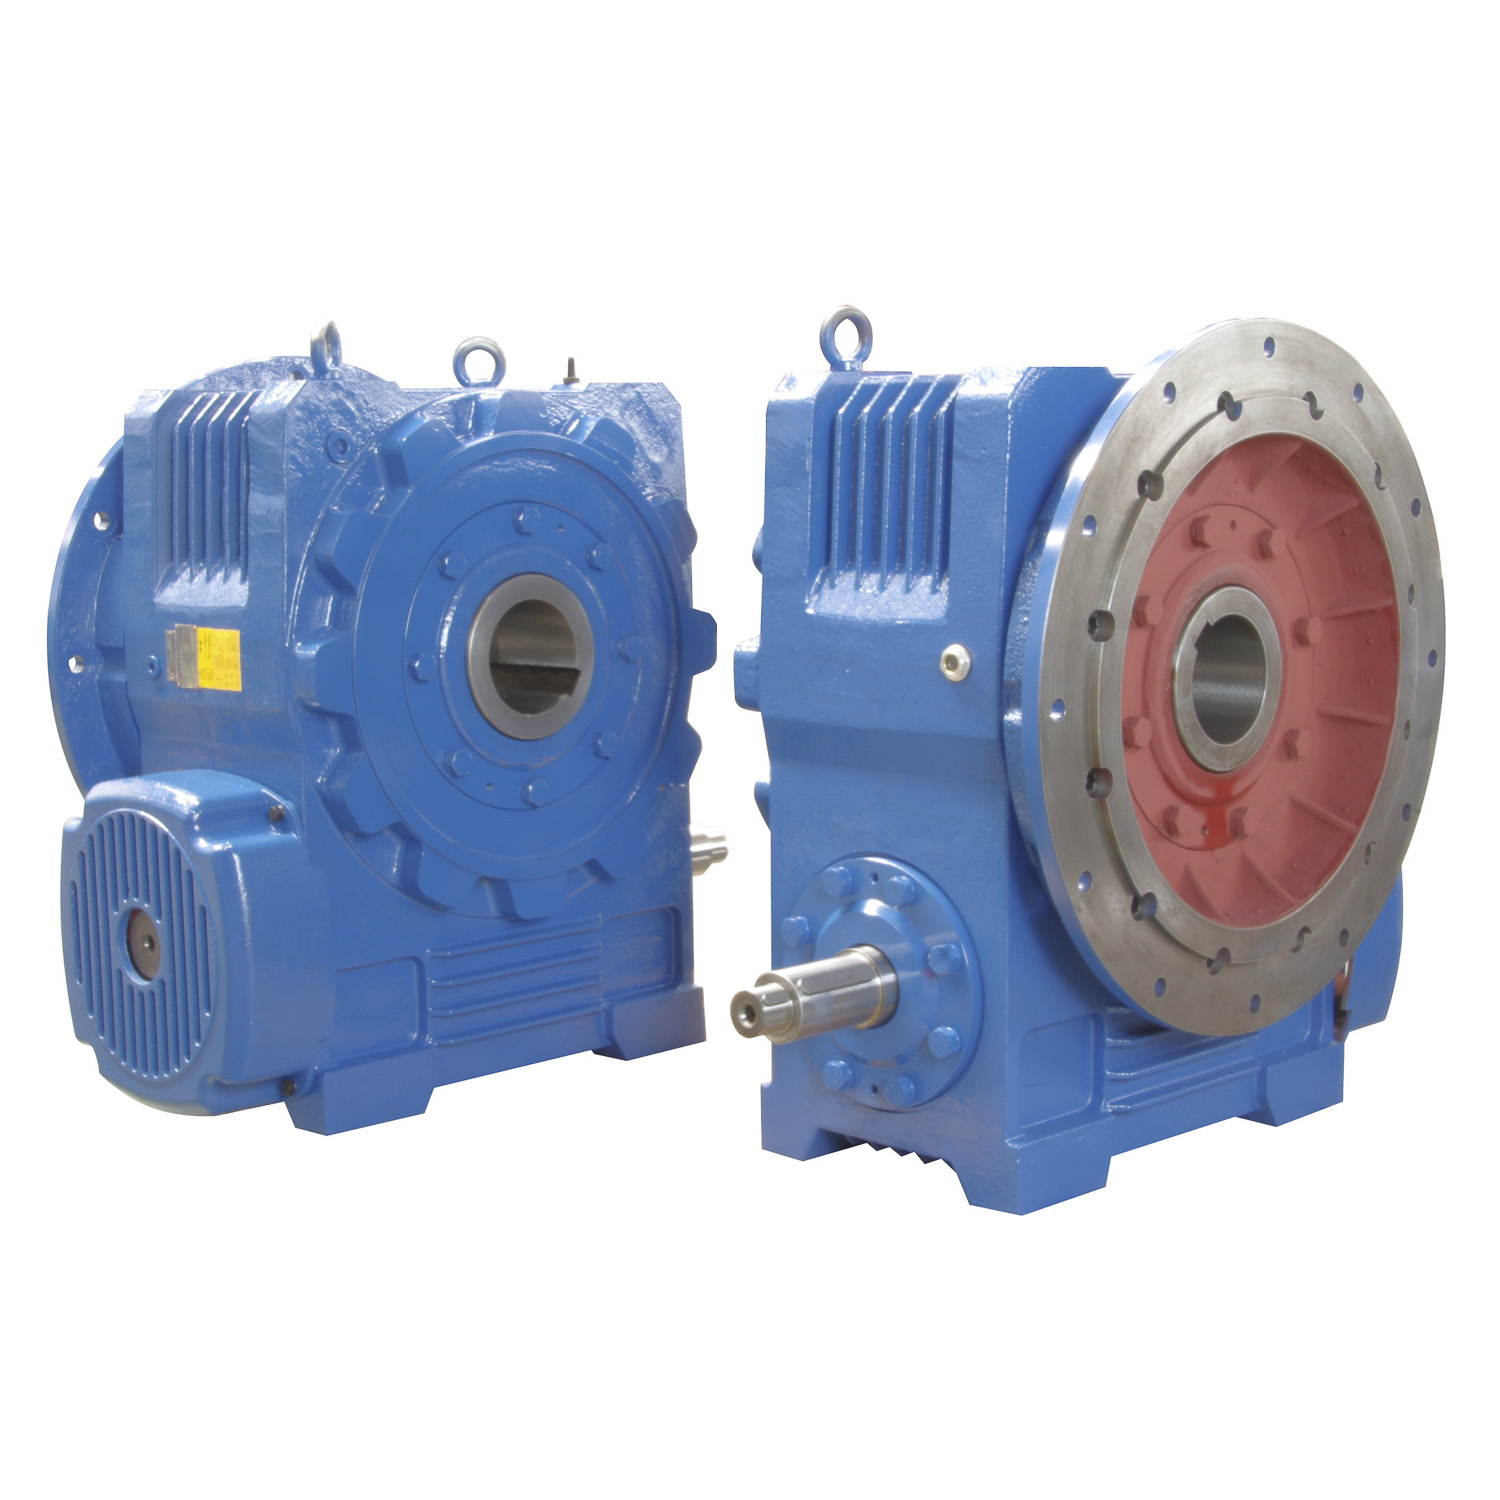 Výrobci reduktorů otáček s dvojitou obálkou na zakázku, společnost Shanghai SGR Heavy Industry Machinery Co., Ltd je čínský výrobce reduktorů otáček šnekových převodovek s dvojitou obálkou, OEM / ODM s dvojitou obálkou... Zobrazit produkt →
Když požadavek na poměr překročí to, co může jeden princip efektivně zajistit, kombinované konstrukce spojí planetární stupně s konečným stupněm toroidního šneku. The SGR kombinovaný planetový a toroidní šnekový reduktor poskytuje velmi velké převody se změnou směru v jednom pouzdře.
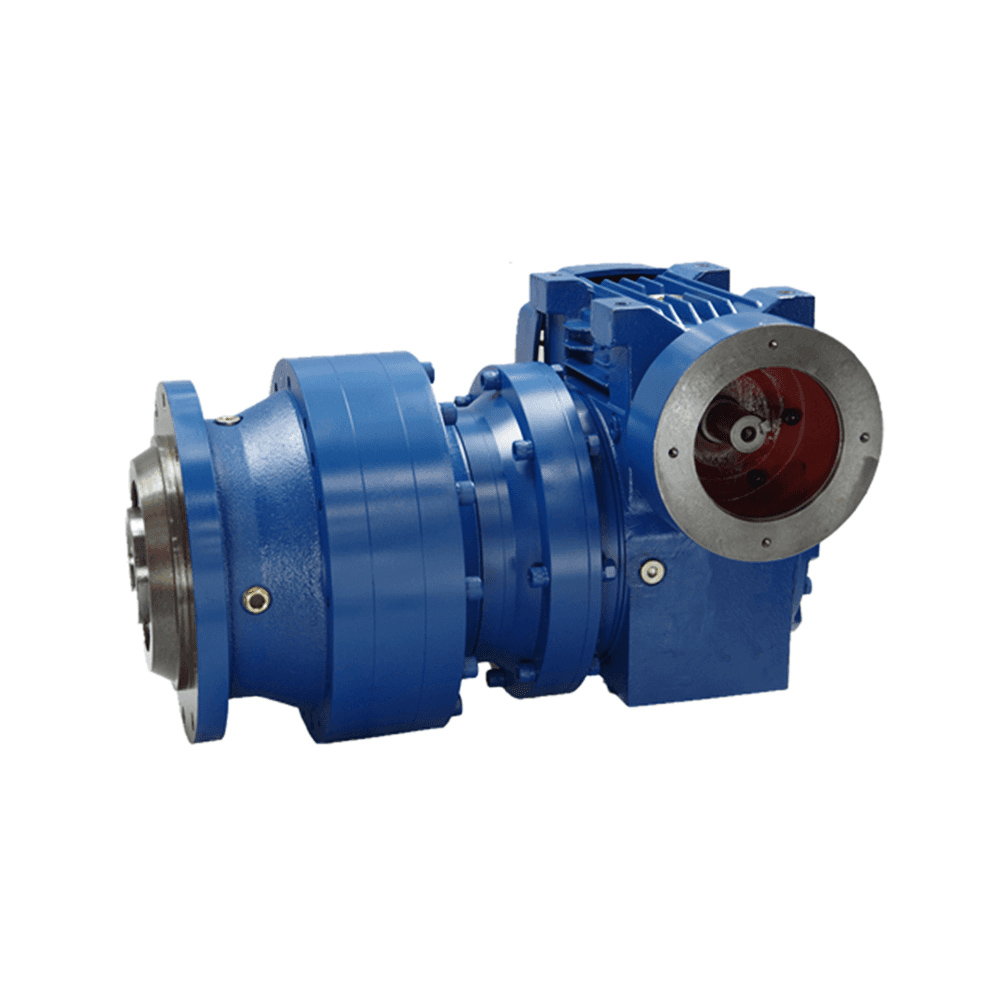 Výrobci inovativních převodovek a reduktorů SGR Inovativní výrobci převodovek SGR jsou schopni poskytnout vám různé typy převodovek. Můžete získat kompaktní, modulární, stojanový... Zobrazit produkt →
Typická účinnost při plném zatížení podle architektury převodovky, jednostupňová redukce
Automatizační pohony obvykle běží 6 000–8 000 hodin ročně, takže pětibodový rozdíl účinnosti mění jak náklady na energii, tak tepelné zatížení uvnitř krytu stroje. U konstrukcí s integrovaným motorem se vstupní příruba a montáž zpětné vazby řídí vzorem popsaným v této příručce pro modulární konstrukci planetového šneku a integraci motoru.
Kvalifikace dodavatele pro zakázkové automatizační převodovky sestává z měřitelných schopností: přesných měřicích přístrojů, účinnosti při plném zatížení a testování teploty a inženýrů, kteří mohou přepracovat rozhraní namísto nabídky katalogového adaptéru.
Požádejte kteréhokoli kandidáta na dodavatele o jeho seznam přístrojů, kapacity zkušebních zařízení a vzorové zprávy. Naměřená vůle, nárůst teploty a hlučnost ze srovnatelné zakázkové jednotky jsou důležitější než počet produktových řad v katalogu. Profil toho, co může zakázkový výrobce převodovek v Číně dodat, ukazuje, jak SGR organizuje celý řetěz od výkresu až po zkušební stanoviště.
Disciplinovaný projekt zakázkové převodovky přechází od zátěžového profilu k ověřenému prototypu v pěti fázích a vynechání kterékoli z nich je nejčastější příčinou selhání v terénu.
Vyžádejte si ověřovací zprávu ve stejném formátu, jaký se používá pro příchozí kontrolu. Když účinnost, vůle a tepelné výsledky odpovídají dohodnutým cílům, může být sériová dávka uvolněna s předvídatelným výkonem.
Zakázková převodovka pro automatizační zařízení je reduktor rychlosti navržený kolem definovaného rozhraní motoru, montážní obálky, profilu točivého momentu a limitu vůle, se skříní a převodem dimenzovanými pro jeden stroj nebo jednu rodinu strojů.
Standardní automatizační provoz obvykle přijímá 15-30 úhlových minut. Přesné polohovací osy potřebují 3–7 úhlových minut a indexovací nebo kontrolní stroje mohou vyžadovat 1–3 úhlové minuty s předpětím. Určete vůli spolu se směrem výstupní zátěže a provozní teplotou.
Ano. Konstruktér převodovky vychází ze vzoru příruby motoru, průměru hřídele, geometrie pera nebo drážky a křivky točivého momentu a otáček a poté navrhuje vstupní část kolem tohoto rozhraní. Pokud je příruba navržena přímo do pouzdra, není nutná žádná adaptační deska.
Typický projekt trvá 6 až 10 týdnů pro návrh prototypu a obrábění vzorku, po kterém následuje ověření při plném zatížení a plánování výroby. Zprávy o měření a testovací data jsou dodány před zahájením sériové výroby.
Sgr ' s n Řada koaxiální planetární ...
Viz podrobnosti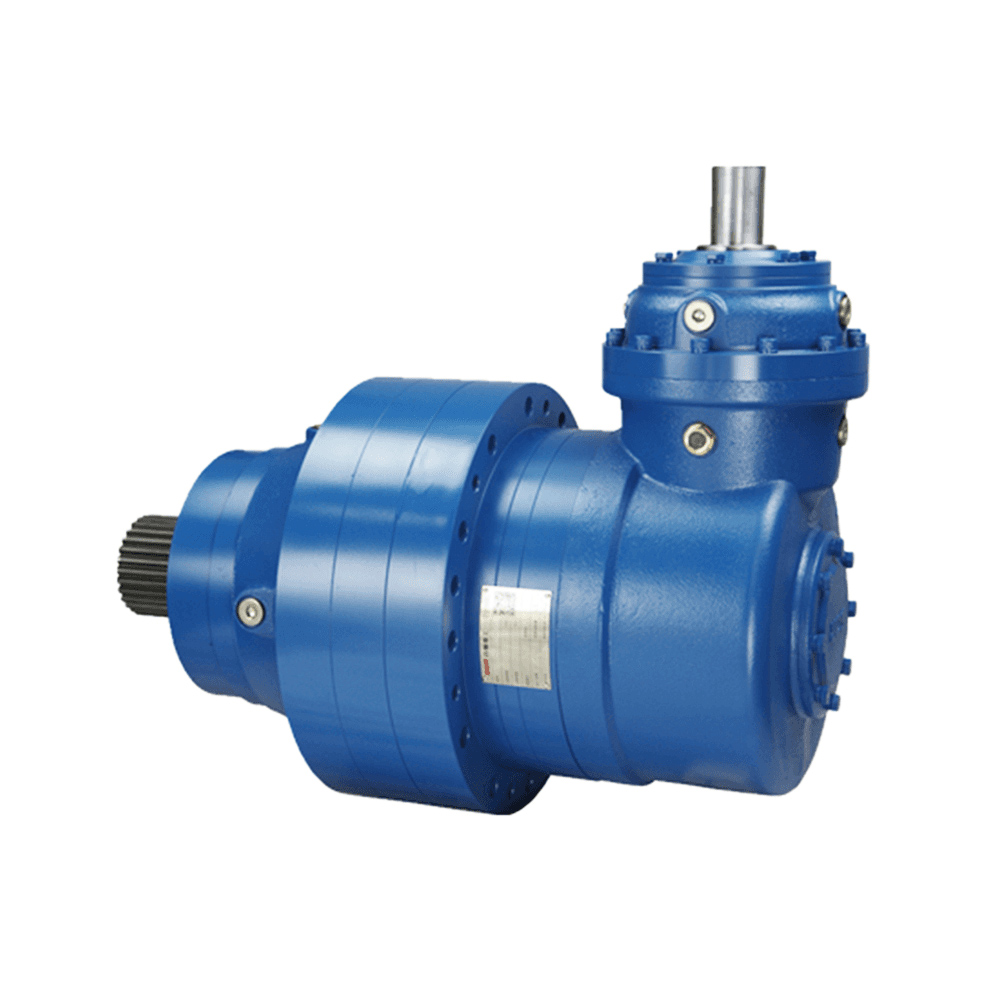
Informace o produktu: The Vysoká rychlost ...
Viz podrobnosti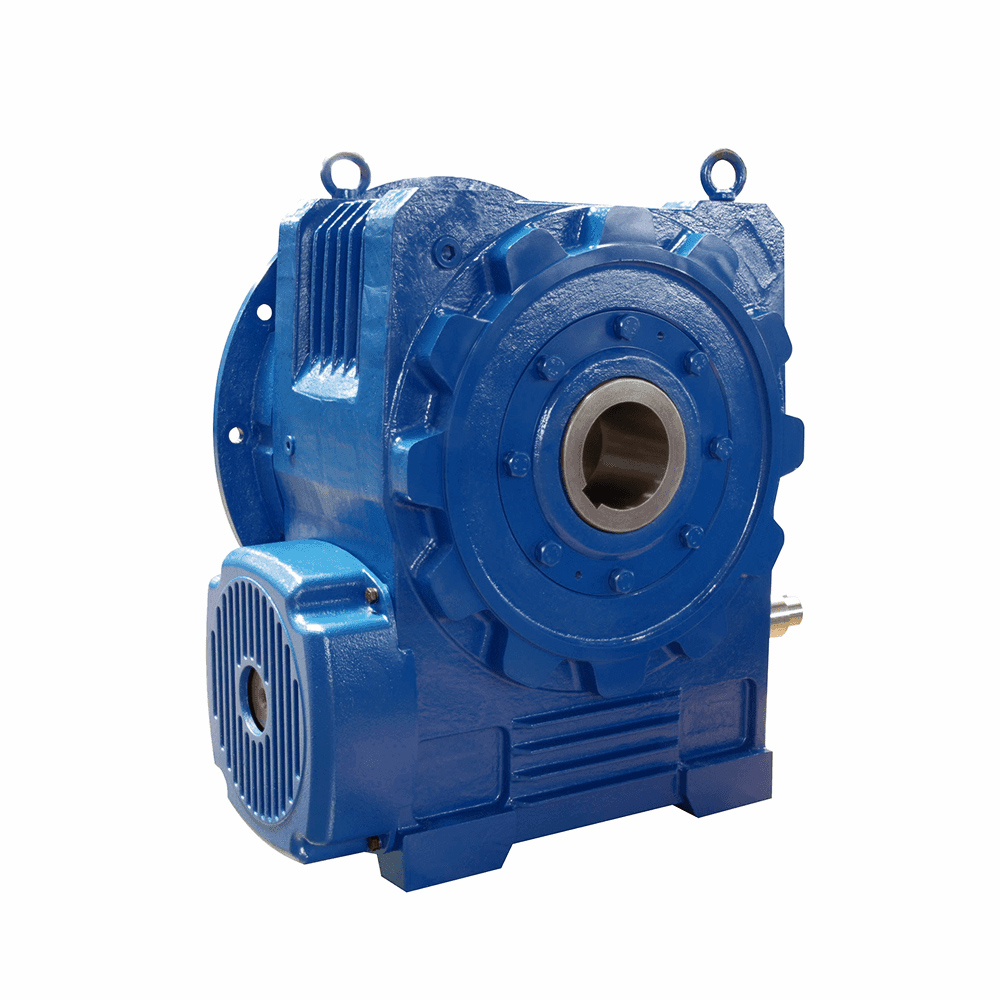
Centrální vzdálenost: 100 ~ 710 mm Poměr rychlosti: I ≥ 10. Návrh modularizace, serializac...
Viz podrobnosti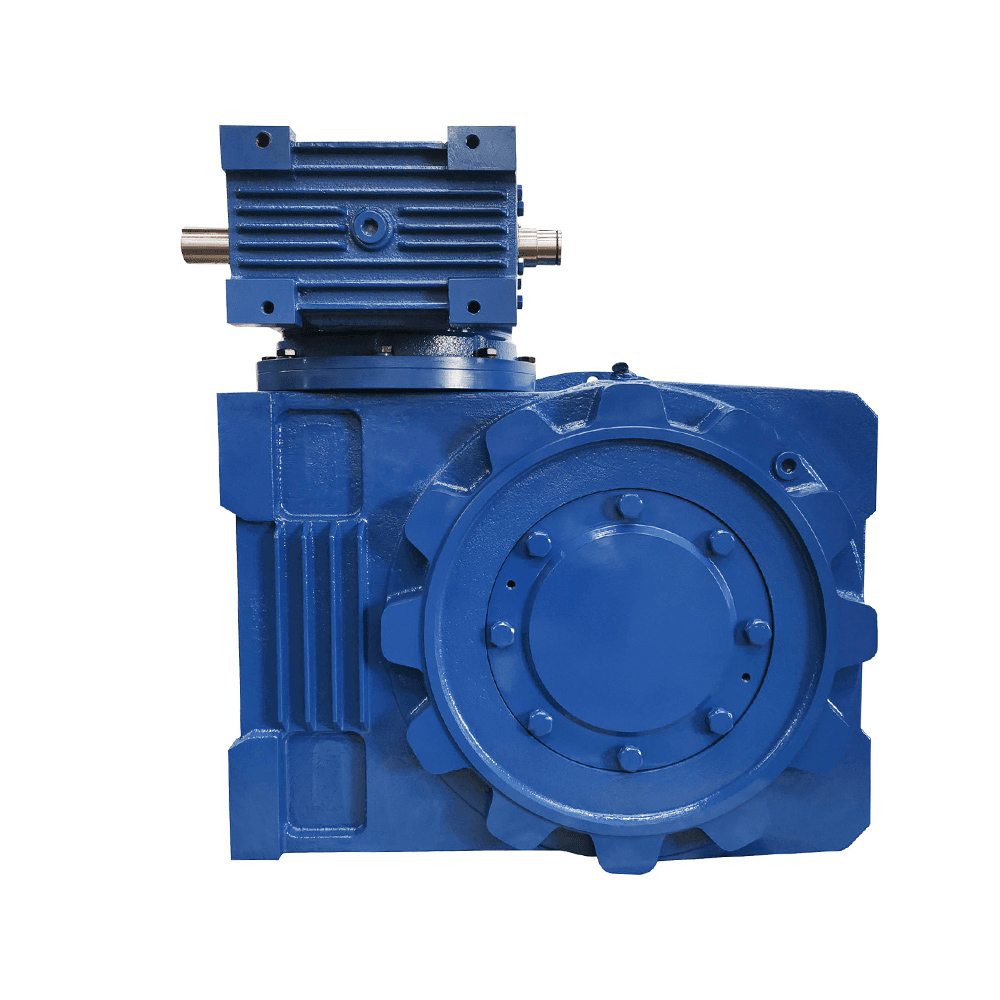
Centrální vzdálenost: 100 ~ 710 mm Poměr rychlosti: I ≥ 10. Návrh modularizace, serializac...
Viz podrobnosti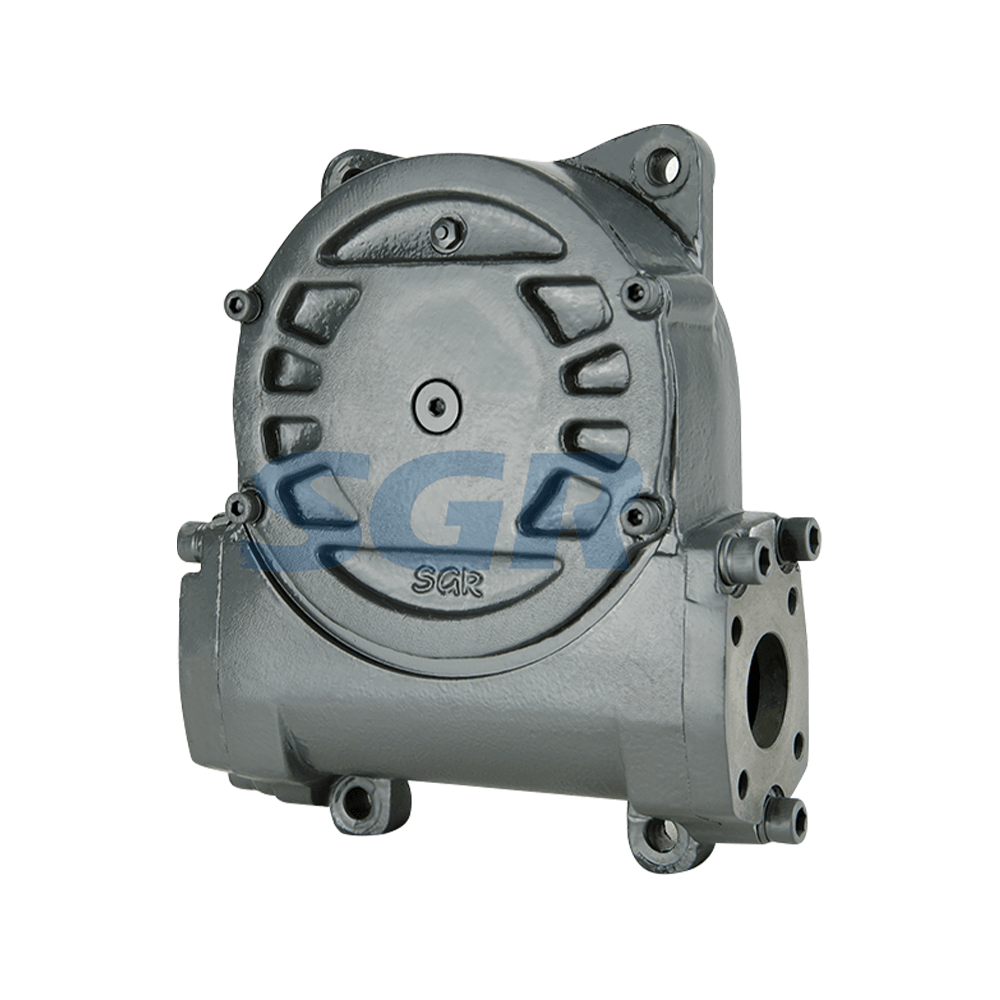
Lze vybrat různé rychlostní poměry, standardní hydraulické motorové rozhraní, integrovány jsou zu...
Viz podrobnosti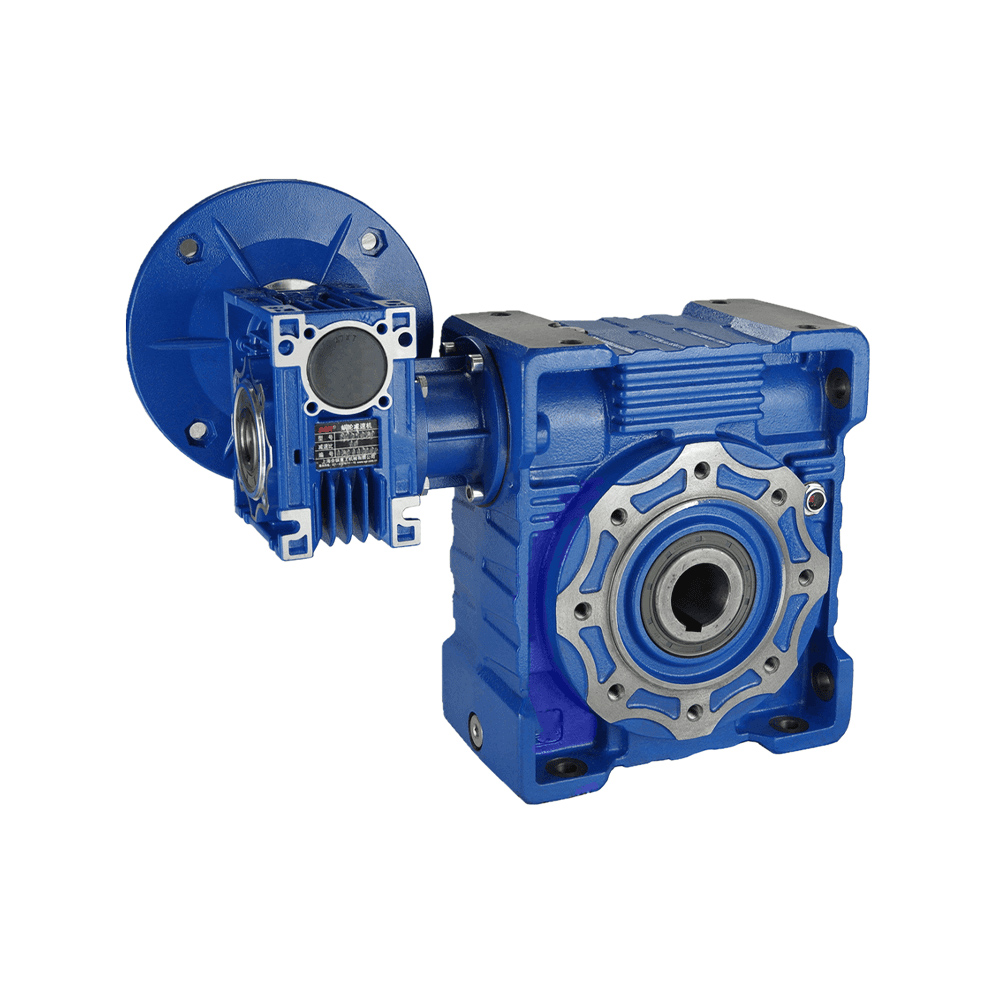
Převodovka je navržena s standardizací a dobrým utěsněním, což jí umožňuje přizpůsobit se více úh...
Viz podrobnosti
Kombinace vysoké účinnosti přenosu planetárního převodovky se schopností samoobslužného redukčníh...
Viz podrobnosti
SGR je certifikovaným ISO 9001 certifikovaným výrobcem průmyslového převodovky s akreditovaným DNV od roku 1996. Na celém světě dodáváme různé redukční motory na značky.

