 Globální
Sgr ' s n Řada koaxiální planetární ...
Viz podrobnosti
Do vašeho závodu dorazí zakázková převodovka. Přepravka vypadá neporušená, typový štítek odpovídá objednávce a zkušební protokol dodavatele ukazuje vše zeleně. Poté pod 60 procenty jmenovitého zatížení teplota skříně překročí limit alarmu a na výstupním hřídeli se objeví periodické kovové chrastění. Výroba se zastaví, převodovka se vrátí a výměna trvá dalších osm týdnů.
Tato posloupnost je v průmyslovém zadávání veřejných zakázek dostatečně běžná, aby ospravedlnila disciplinovanější přístup. Praktickou otázkou je, jak otestovat kvalitu zakázkové převodovky, než se stane vaším výrobním problémem. Krátká verze: Ověření kvality u zakázkové převodovky by mělo zahrnovat geometrii, stav materiálu, chování naprázdno, výkon při zatížení, těsnění a v případě kritických aplikací i výdrž. Každý výsledek by měl být porovnán s kritérii přijatelnosti dohodnutými před zahájením výrobních prací.
| Testovací fáze | Co ověřuje | Typický nástroj / metoda |
|---|---|---|
| Statická geometrie | Vývrty ložisek, přesnost zubů, vůle | Souřadnicový měřicí stroj, centrum měření ozubených kol, úchylkoměr |
| Ověření materiálu | Tvrdost, hloubka pouzdra, složení | Rockwell/Vickers tvrdoměr, spektrometr |
| Chod naprázdno | Kvalita montáže, raná hlučnost, počáteční netěsnosti | Ruční otáčení, vizuální a akustická kontrola |
| Zátěžový test | Účinnost, nárůst teploty, vibrace, hluk | Snímače točivého momentu, kodéry, spektrální analyzátor |
| Kontrola těsnění | Kloubové plochy a netěsnost hřídelové ucpávky | Vizuální kontrola, kapalina pro detekci úniku |
| Zkouška odolnosti | Dlouhodobé opotřebení, trendy kontaminace olejem | Odběr vzorků oleje, periodické měření vibrací |
Nejčastější chybou při přijímání zakázkové převodovky je zahájení testování před definováním toho, co znamená „vyhovovat“. Bez měřitelných limitů může fráze „dobrá kvalita“ znamenat pro kupujícího a výrobce různé věci.
Před zahájením výroby uveďte do technické smlouvy následující čísla:
Nespoléhejte na termíny jako „heavy duty“ nebo „low noise“ bez čísel. Uveďte také testovací podmínky: stupeň a objem maziva, okolní teplotu, montážní polohu a zda je test naprázdno, 60 procent zatížení nebo plné zatížení. Data z testů prováděných za různých podmínek nelze později porovnávat.
Statické měření vám neřekne, zda převodovka může přenášet točivý moment, ale řekne vám, zda byly díly vyrobeny a smontovány v tolerancích, které vyžaduje konstrukce.
Velikost díry ložiska, středová vzdálenost, souosost a rovnoběžnost určují, jak rovnoměrně přenášejí zuby ozubení. Na souřadnicovém měřicím stroji zkontrolujte hotové pouzdro nebo sestavenou jednotku, abyste se ujistili, že polohy vrtání jsou v rámci tolerance tažení. Pokud jsou vývrty posunuty o více, než je konstrukční limit, ozubená kola pojedou nesouosá, i když jsou jejich profily zubů dokonalé. Tento stav se později projeví jako zatížení hran, hluk a brzká tvorba důlků.
Odchylky profilu zubu, stoupání a stoupání by měly odpovídat třídě přesnosti ozubení zapsané v dohodě, obvykle ISO 1328 Třída 6 nebo lepší pro průmyslové reduktory běžící při střední rychlosti. U planetových konstrukcí věnujte pozornost přesnosti indexování planetového unašeče a uložení mezi planetovými koly a jejich ložisky. Tyto detaily se často oddělují vlastní konstrukce planetových převodovek které fungují spolehlivě od těch, které selžou dříve.
Vůle je jedním z nejvíce sporných parametrů při přijímání zakázkové převodovky. U aplikací s couváním nebo polohováním vytváří příliš velká vůle ztracený pohyb a nárazová zatížení; příliš málo způsobuje hluk, zahřívání a nedostatek maziva na boku zubu. Změřte vůli na výstupním hřídeli číselníkovým úchylkoměrem pod mírným předpětím, zaznamenejte hodnotu v úhlových minutách na roztečné kružnici a porovnejte se souhlasem. Pokud převodovka používá dvojici šneků s dvojitým obalem, nezapomeňte, že vůle by měla být optimalizována společně s kontaktním vzorem šnekového kola – jsou propojeny stejným výrobním procesem.
Zakázkové převodovky jsou obvykle specifikovány se specifickou jakostí oceli a procesem tepelného zpracování. Pokud dodavatel nahradí materiál nebo zkrátí cyklus cementování, může převodovka projít krátkou zátěžovou zkouškou a poté po týdnech provozu selhat kvůli důlkové korozi nebo zlomenině zubu.
Zkontrolujte důkazy, které by měly doprovázet každou zakázkovou převodovku:
Destruktivní testování hotových ozubených kol nemusí být možné u každé dodávky, ale seriózní výrobce by měl poskytnout záznamy o tepelném zpracování na úrovni šarže a na vyžádání zkušební kupóny zpracované společně s výrobní šarží.
Testování naprázdno je nejlevnější a nejrychlejší fáze pro zachycení chyb při montáži. Namontujte převodovku v provozní poloze, naplňte ji předepsaným olejem a nechte ji běžet nejprve na nízké otáčky, poté na jmenovité otáčky.
Dodržujte následující:
Test naprázdno neprokazuje, že převodovka unese točivý moment, ale odfiltruje velký podíl běžných výrobních vad v první půlhodině.
Zátěžový test odpovídá na otázku, která je nejdůležitější: chová se převodovka správně při přenosu skutečného točivého momentu? Toto je fáze, kdy jsou potvrzeny nebo vyvráceny konstrukční předpoklady týkající se namáhání zubů, únosnosti, tuhosti pouzdra a mazání.
Měřte vstupní točivý moment, vstupní rychlost, výstupní točivý moment a výstupní rychlost pomocí kalibrovaných snímačů točivého momentu a enkodérů. Účinnost při jmenovité zátěži je kompaktním ukazatelem celkové kvality výroby, protože přesnost zubů, předpětí ložisek, čistota a vyrovnání sestavy v ní zanechávají otisky prstů. Prudký pokles účinnosti s rostoucí zátěží je spolehlivějším varováním než absolutní hodnota, která je v porovnání s katalogem nepříznivá.
Různé topologie převodovek mají také různé vlastnosti účinnosti. Planetové převodovky s vysokým točivým momentem dosáhnout vysoké účinnosti díky sdílení zátěže více planet, ale tato výhoda do značné míry závisí na výrobní symetrii a přesnosti nosiče. Šnekové převodovky s dvojitým obalem naproti tomu dosahují vysoké účinnosti díky velké kontaktní ploše zubů, což vyžaduje přesné toroidní obrábění šneku i kola. Zkušební plán pro každý typ by proto měl odpovídat jeho konstrukčnímu principu.
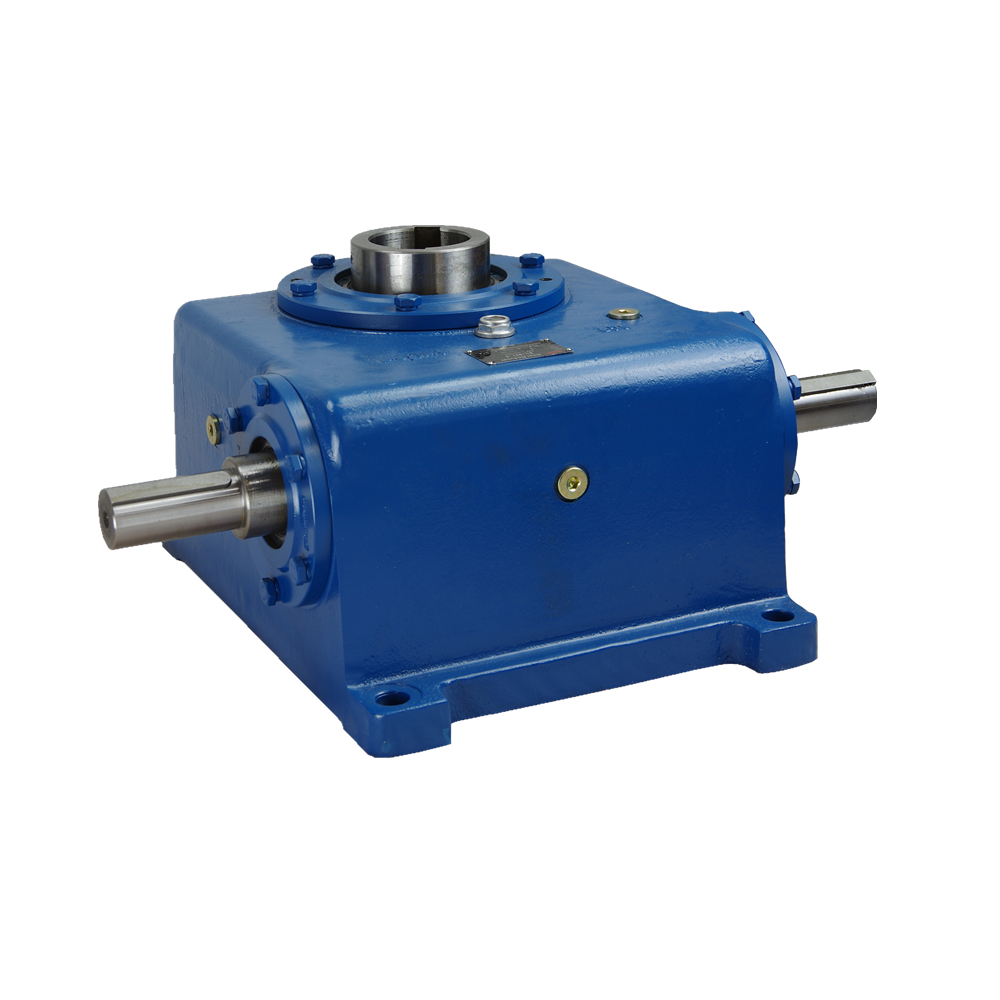 Zakázková převodovka s dvojitým obalem pro výrobce účinného přenosu výkonu, Shanghai SGR Heavy Industry Machinery Co., Ltd je čínská převodovka s dvojitým obalem pro výrobce efektivního přenosu energie, OEM / ODM... Zobrazit produkt →
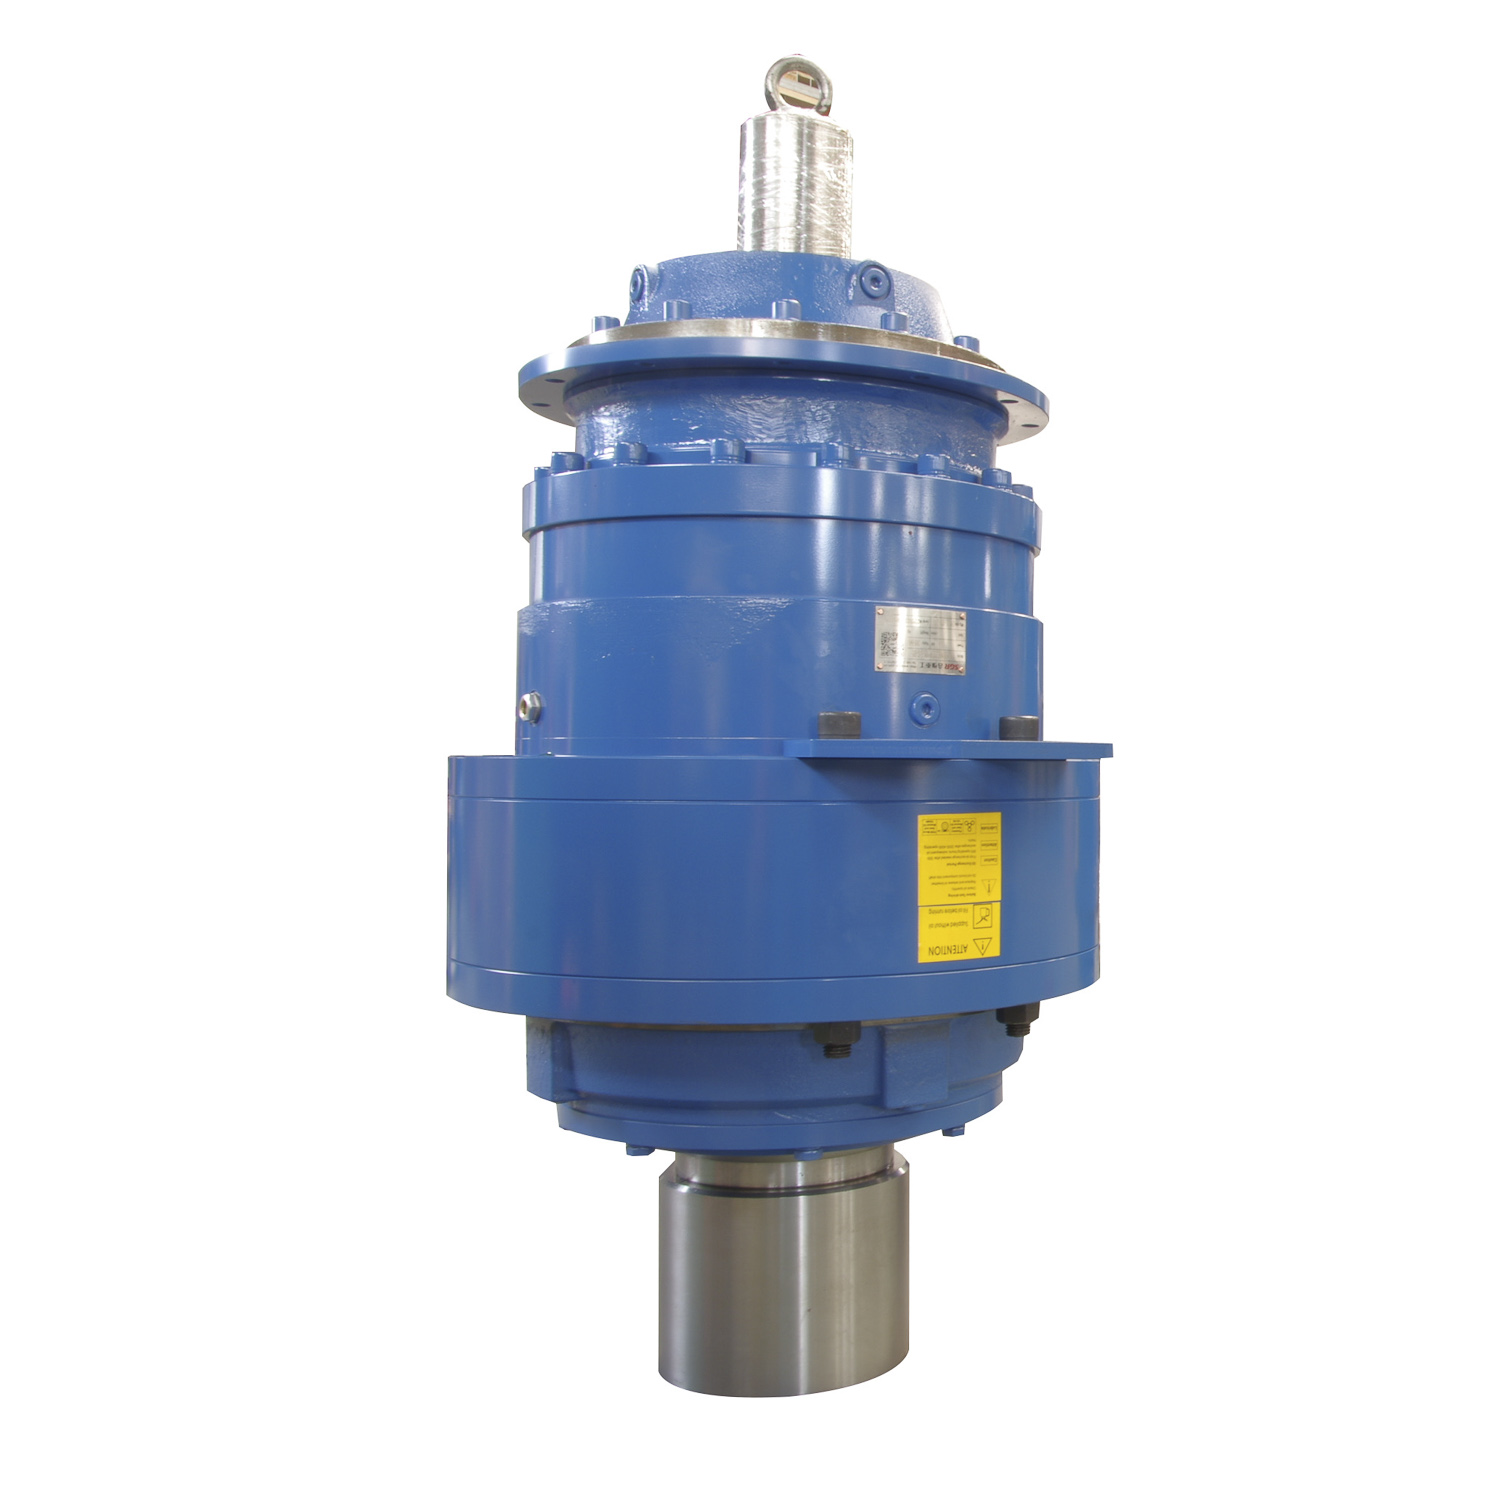 Vlastní planetový převodový reduktor s výrobcem vysokého točivého momentu, společnost Shanghai SGR Heavy Industry Machinery Co., Ltd je čínský planetový reduktor s vysokým točivým momentem, OEM / ODM planetární převodovka červená... Zobrazit produkt →
Provozujte převodovku při jmenovitém zatížení a zaznamenávejte teplotu oleje a teplotu skříně v pevně stanovených intervalech. Zdravá křivka rychle stoupá, pak se stabilizuje. Teplota, která neustále stoupá nad dohodnutý limit, naznačuje nadměrné tření, problémy s chlazením nebo nesprávnou třídu maziva. U kompaktních konstrukcí s vysokou hustotou výkonu, jako jsou přírubové planetové převodovky, je často omezujícím faktorem nárůst teploty, proto jej ověřte s převodovkou v její zamýšlené montážní poloze spíše než na idealizovaném stolním nastavení.
Změřte vibrace na ložiskových tělesech pomocí spektrálního analyzátoru a identifikujte dominantní frekvence. Frekvence záběru ozubených kol, frekvence vad ložisek a nevyváženost hřídele mají charakteristické znaky. Testování hluku by mělo být prováděno v přiměřeně tichém prostředí, protože vysoké úrovně okolního prostředí znemožňují oddělit zvuk převodovky od hluku pozadí.
Úniky oleje jsou hlavní příčinou polních stížností na převodovky. Po zátěžové zkoušce, když je olej horký a pod vnitřním tlakem, zkontrolujte všechna čela spojů a hřídelová těsnění. Pomalé odkapávání, které se objevuje pouze v horkém stavu, by se při statické kontrole za studena nikdy nenašlo.
Zkontrolujte následující:
U kritických aplikací se při vytrvalostním testování změní „převodovka funguje“ na „převodovka funguje dál“. Nechte jednotku běžet při 75 až 100 procentech jmenovité zátěže po dobu několika set hodin a pravidelně provádějte měření teploty, vibrací a stavu oleje.
Analýza oleje je nejlevnější dostupný systém včasného varování. Rostoucí trend železných nebo ocelových částic ukazuje na opotřebení boku zubu, zatímco měděné částice indikují opotřebení ložisek nebo pouzder. Jeden vzorek vám řekne málo; sekvence vzorků vám řekne, zda se opotřebení stabilizuje nebo zrychluje.
Smyslem všech těchto testů je učinit lepší rozhodnutí o sourcingu. Úplný záznam o přijetí vám pomůže posoudit, zda dodavatel porozuměl zákaznickému požadavku nebo pouze nabídl blízký standardní produkt, zda je jeho výrobní proces dostatečně stabilní pro opakované objednávky a zda některé dohodnuté specifikace nejsou za uvedenou cenu realistické.
Archivujte testovací data z každé dodávky. Postupem času tyto záznamy tvoří základ kvality. Šarže, která se výrazně odchyluje od základní linie, může být označena dříve, než způsobí potíže ve výrobě. Mezi běhy plného přijetí kratší rutina založená na praktické metody posuzování kvality reduktoru může vést každodenní kontrolu příchozích jednotek. Zároveň předejte zjištění zpět dodavateli a vyžádejte si nápravná opatření. Výrobce, který přijímá odpovědnost za poruchy a odpovídajícím způsobem zlepšuje svůj proces, je cennější než ten, který vydává pouze kredity.
Testování vás chrání, ale nemůže změnit průměrnou převodovku na dobrou. Nejúčinnějším způsobem, jak snížit riziko, je v první řadě vybrat si dodavatele se silnými konstrukčními, výrobními a kontrolními schopnostmi. Hledejte speciální měřicí a testovací zařízení – souřadnicové měřicí stroje, nástroje na měření ozubených kol a zařízení pro testování výkonu a účinnosti – a navíc zdokumentované akreditace kvality . Dodavatel, který podporuje svůj vlastní testovací program interně, pravděpodobněji dodá převodovku, která projde vaší.
Pokud začínáte s vlastním návrhem, ujistěte se, že se výrobce brzy zúčastní plánu přejímky. Tento rozhovor sám o sobě – předtím, než je ocel řezána – vám řekne mnoho o jejich technické hloubce a jejich ochotě nést odpovědnost.

Sgr ' s n Řada koaxiální planetární ...
Viz podrobnosti
Informace o produktu: The Vysoká rychlost ...
Viz podrobnosti
Centrální vzdálenost: 100 ~ 710 mm Poměr rychlosti: I ≥ 10. Návrh modularizace, serializac...
Viz podrobnosti
Centrální vzdálenost: 100 ~ 710 mm Poměr rychlosti: I ≥ 10. Návrh modularizace, serializac...
Viz podrobnosti
Lze vybrat různé rychlostní poměry, standardní hydraulické motorové rozhraní, integrovány jsou zu...
Viz podrobnosti
Převodovka je navržena s standardizací a dobrým utěsněním, což jí umožňuje přizpůsobit se více úh...
Viz podrobnosti
Kombinace vysoké účinnosti přenosu planetárního převodovky se schopností samoobslužného redukčníh...
Viz podrobnosti
SGR je certifikovaným ISO 9001 certifikovaným výrobcem průmyslového převodovky s akreditovaným DNV od roku 1996. Na celém světě dodáváme různé redukční motory na značky.

